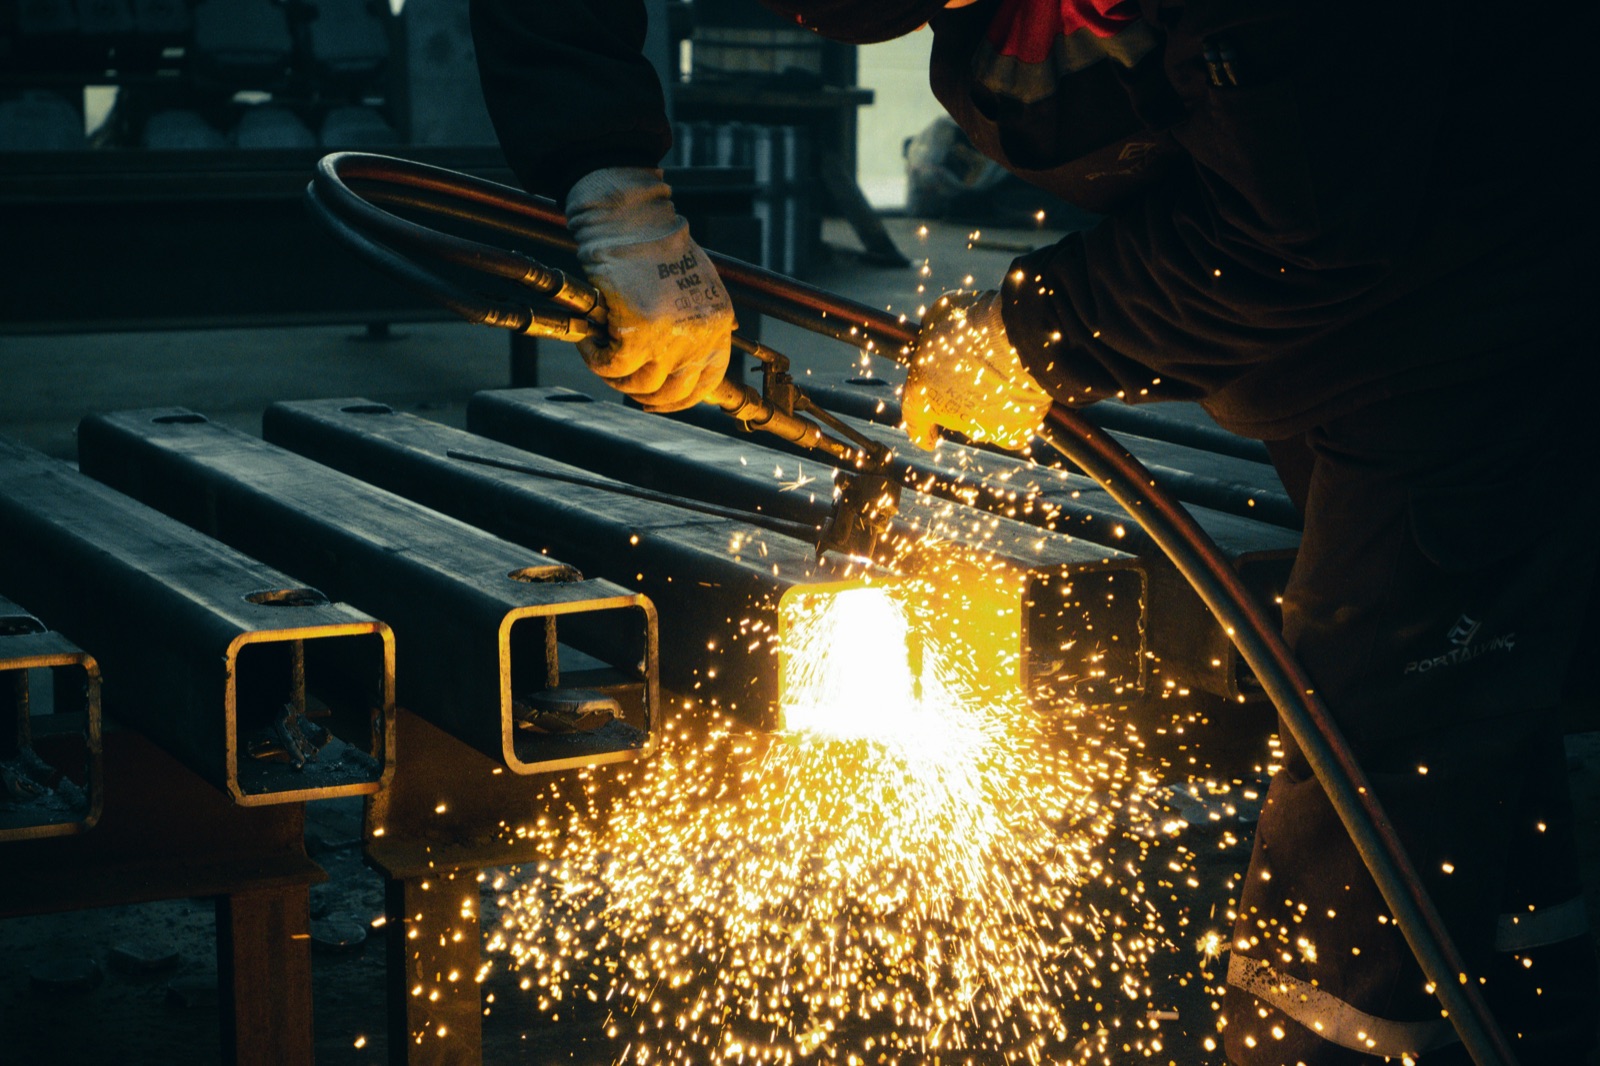
Le procédé de découpe laser
La découpe laser concentre un faisceau lumineux de très forte densité d'énergie sur la tôle, qui fond, se vaporise ou brûle localement. Un jet de gaz d'assistance évacue la matière fondue et forme le trait de coupe. La tête se déplace selon une trajectoire pilotée par commande numérique à partir du fichier de la pièce, garantissant une répétabilité parfaite d'une pièce à l'autre.
Laser fibre et laser CO2
Deux technologies coexistent. Le laser fibre, aujourd'hui dominant, génère le faisceau dans une fibre optique dopée. Il excelle sur les métaux, en particulier les fortes réflectivités comme l'inox, l'aluminium, le cuivre et le laiton, avec une vitesse élevée sur les faibles et moyennes épaisseurs et une consommation énergétique réduite. Le laser CO2, plus ancien, conserve des atouts sur certaines fortes épaisseurs d'acier et sur les matériaux non métalliques. Les sous-traitants de notre réseau orientent vers la technologie la plus adaptée à votre pièce et à votre matière.
Les gaz d'assistance
Le gaz d'assistance conditionne la qualité du chant. L'azote produit une coupe propre, sans oxydation, idéale pour l'inox et l'aluminium destinés à rester bruts ou à être peints sans reprise. L'oxygène, réactif, augmente la vitesse sur l'acier au carbone en apportant une énergie de combustion, au prix d'une fine couche d'oxyde sur le chant. Le choix du gaz, de la pression et de la focalisation fait partie des paramètres optimisés par l'opérateur pour chaque matière et épaisseur.
De l'avantage du laser face aux autres procédés
Comparée à la découpe plasma ou au poinçonnage, la découpe laser offre des contours plus fins, des angles vifs, des petits perçages précis et un état de surface du chant supérieur. Elle ne génère pas d'effort mécanique sur la tôle, ce qui évite les déformations et autorise des géométries complexes, ajourées ou délicates, impossibles à poinçonner. Pour les très fortes épaisseurs ou des cadences particulières, le plasma ou l'oxycoupage restent pertinents, et les sous-traitants de notre réseau disposent souvent de ces procédés complémentaires.
Tolérances et qualité de coupe selon EN ISO 9013
La qualité d'une coupe thermique se caractérise objectivement par la norme EN ISO 9013, qui classe les coupes selon la tolérance dimensionnelle, la perpendicularité du chant et la rugosité. Cette norme fournit un langage commun entre le donneur d'ordre et le sous-traitant : plutôt que de demander un chant « propre », on spécifie une classe de qualité.
Ce que mesure la norme
La norme considère notamment l'écart de perpendicularité ou d'inclinaison du chant, la hauteur moyenne du profil de rugosité et les tolérances dimensionnelles. La découpe laser se situe parmi les procédés thermiques offrant les meilleures classes, avec un chant droit et régulier et de faibles bavures. Pour les pièces destinées au soudage, à l'assemblage précis ou à la peinture, ces critères sont déterminants.
Préparer un fichier exploitable
Un bon fichier accélère la production et fiabilise le résultat. Les formats vectoriels courants, DXF en particulier, sont attendus, accompagnés des indications de matière, d'épaisseur, de quantité et des éventuelles exigences de classe de qualité. Préciser les rayons internes minimaux, les diamètres de perçage et les zones critiques évite les allers-retours. Les bureaux d'études de notre réseau peuvent assister à la mise au plan ou optimiser l'imbrication pour réduire les chutes.
Secteurs et cas d'usage
La découpe laser irrigue de nombreuses filières en Bretagne.
Industrie et machines spéciales
Les constructeurs de machines, les ateliers de mécanique et les fabricants d'équipements commandent des platines, des flasques, des supports, des carters et des pièces de structure. La précision du laser garantit l'interchangeabilité des pièces en série et la justesse des perçages destinés à être taraudés ou assemblés.
Construction métallique et serrurerie
Garde-corps, escaliers, portails, mobilier urbain et structures décoratives intègrent des tôles ajourées, des découpes ornementales et des platines de fixation. Le laser réalise des motifs précis, des logos et des perforations décoratives valorisant l'ouvrage fini. Les serruriers métalliers sous-traitent volontiers la découpe pour se concentrer sur l'assemblage et la pose.
Agencement, signalétique et mobilier
Le secteur de l'agencement utilise la découpe laser pour des panneaux décoratifs, des claustras, des enseignes et du mobilier métallique sur mesure. La finesse du trait et la possibilité de graver ou de marquer ouvrent un large champ créatif.
Agroalimentaire et secteurs spécifiques
La Bretagne concentre une forte activité agroalimentaire et nautique. Ces secteurs requièrent des pièces en inox pour des raisons d'hygiène et de résistance à la corrosion. La découpe sous azote préserve la qualité du chant, condition indispensable pour ces applications exigeantes.
Bon réflexe : transmettez vos fichiers en DXF avec la matière, l'épaisseur et la quantité dès la demande. Vous obtenez un chiffrage plus rapide et plus juste, et vous évitez les allers-retours techniques.
Sous-traitance à Rennes et en Bretagne : réactivité et capacités
La force d'un réseau régional tient à sa proximité. Les sous-traitants de notre réseau interviennent à Rennes et rayonnent sur l'ensemble de la Bretagne, jusqu'à Saint-Malo, Vitré, Redon, Fougères et au-delà vers Saint-Brieuc, Lorient, Vannes, Quimper et Brest. Cette implantation régionale réduit les délais de transport, facilite les échanges techniques et permet des dépannages rapides quand une ligne de production attend une pièce.
Du prototype à la série
Les capacités couvrent l'unitaire, le prototype et la petite à moyenne série. Pour un bureau d'études, valider une géométrie sur une pièce unique avant de lancer une série est un avantage décisif. Pour une PME, lisser sa charge en externalisant les pics de production évite d'immobiliser des machines coûteuses. Le réseau absorbe ces variations sans imposer de volume minimal rédhibitoire.
Réactivité et délais
La réactivité est un critère central de la sous-traitance. Grâce à la proximité et à la mise en concurrence transparente du réseau, le premier retour chiffré intervient sous 72 h, et les délais de production s'adaptent à l'urgence. Pour les commandes récurrentes, un cadencement régulier peut être organisé avec le sous-traitant retenu.
Services associés
Beaucoup d'ateliers de notre réseau proposent, au-delà de la découpe, le pliage sur presse plieuse, le soudage conforme à la norme EN ISO 3834, le perçage, le taraudage, l'ébavurage et les traitements de surface comme la galvanisation EN ISO 1461 ou le thermolaquage. Confier l'ensemble de la chaîne à un même partenaire simplifie la logistique et réduit les délais globaux.
- pour réussir une sous-traitance en découpe laser, transmettez un fichier DXF propre, précisez la matière, l'épaisseur, la quantité et, si nécessaire, la classe de qualité EN ISO 9013 attendue. La proximité régionale du réseau garantit un premier retour chiffré sous 72 h et des délais adaptés à votre cadence.
Découpe laser à Rennes : laser fibre, CO2 ou plasma ?
Tous les procédés de découpe ne se valent pas selon la matière, l'épaisseur et la précision recherchée. Comprendre leurs domaines respectifs permet d'orienter chaque pièce vers l'équipement le plus adapté.
Le laser fibre
C'est le procédé dominant pour les métaux. Il découpe l'acier jusqu'à 25 mm, l'inox jusqu'à 20 mm et l'aluminium jusqu'à 15 mm, avec une précision de l'ordre de ±0,1 mm. Rapide, économe en énergie et excellent sur les métaux réfléchissants (inox, alu, cuivre, laiton), il couvre la grande majorité des demandes.
Le laser CO2
Plus ancien, il conserve son intérêt sur les matériaux non métalliques : bois, plastiques, acrylique. Il reste pertinent pour certaines applications d'agencement et de signalétique, mais cède la place au fibre sur les métaux.
Le plasma et le jet d'eau
Le plasma traite les fortes épaisseurs d'acier, au-delà de 25 mm, avec une cadence élevée mais une précision et un état de chant moindres que le laser. Le jet d'eau, enfin, découpe tous les matériaux sans zone affectée thermiquement, ce qui préserve les propriétés de la matière, au prix d'une vitesse plus lente.
| Procédé | Matériaux et épaisseurs | Usage conseillé |
|---|---|---|
| Laser fibre | Acier 25 mm, inox 20 mm, alu 15 mm (±0,1 mm) | Métaux, le plus courant |
| Laser CO2 | Bois, plastiques, acrylique | Non-métalliques, agencement |
| Plasma | Acier épais > 25 mm | Fortes épaisseurs, moins précis |
| Jet d'eau | Tous matériaux, sans échauffement | Sans zone affectée thermiquement |
Applications de la découpe laser en Ille-et-Vilaine
La découpe laser irrigue les principales filières industrielles bretonnes, avec des besoins spécifiques par secteur.
L'agroalimentaire breton
Laiteries, coopératives et abattoirs, très présents en Ille-et-Vilaine et dans les départements voisins, commandent des pièces en inox pour des raisons d'hygiène et de résistance à la corrosion : supports, carters, tôles de protection découpées sous azote pour un chant propre.
Le naval
Les bassins de Saint-Malo, Brest et Lorient génèrent une demande constante de structures en acier et aluminium : platines, renforts, pièces de coque et d'accastillage, où la précision du perçage conditionne l'assemblage.
Le BTP et le second œuvre
Garde-corps, verrières, portails et claustras intègrent des tôles ajourées et des platines de fixation découpées au laser, avec des motifs précis valorisant l'ouvrage fini.
L'agricole et l'artisanat
Le monde agricole commande des équipements d'élevage, des pièces de silos et de machines. Côté artisanat, la ferronnerie décorative, le mobilier et les enseignes exploitent la finesse du trait et la possibilité de graver ou de marquer.
Comment sous-traiter votre découpe laser à Rennes : fichiers et délais
Une sous-traitance efficace commence par un fichier propre. Les formats attendus sont le DXF et le DWG pour les pièces 2D, le STEP pour les pièces issues de CAO 3D, et le PDF coté pour un chiffrage indicatif. Un plan de développé (mise à plat de la pièce pliée) peut être fourni sur demande. Joignez systématiquement la matière, l'épaisseur et la quantité : chaque matériau a ses épaisseurs limites (acier 25 mm, inox 20 mm, alu 15 mm en laser fibre).
Côté délais, comptez généralement 5 à 10 jours ouvrés pour un prototype, et un planning annoncé au devis pour les séries, calé selon le volume. Le premier retour chiffré intervient sous 72 h après réception d'un dossier complet. Pour les commandes récurrentes, un cadencement régulier peut être organisé avec le sous-traitant retenu.
Sous-traitant découpe laser en Bretagne : notre réseau d'artisans partenaires
Notre réseau de sous-traitants couvre les quatre départements bretons : Ille-et-Vilaine, Côtes-d'Armor, Finistère et Morbihan, avec une implantation qui réduit les délais de transport et facilite les échanges techniques. Il traite aussi bien la pièce unitaire et le prototype que la petite et moyenne série, sans volume minimal rédhibitoire, un atout pour valider une géométrie avant de lancer une production.
Les secteurs couverts vont de l'agroalimentaire au naval, du BTP à l'agricole et à l'artisanat d'art. Chaque atelier applique un contrôle qualité conforme aux référentiels du métier, et les opérateurs de soudage associés disposent des certifications ISO 9606 lorsque la pièce intègre une phase d'assemblage soudé. Confier l'ensemble de la chaîne (découpe, pliage, soudage, traitement de surface) à un même partenaire simplifie la logistique et raccourcit les délais globaux.